Software a la medida10 min de lectura
MES para manufactura: qué es y cuándo conviene uno
Qué es un MES, en qué se diferencia de un ERP, cómo mide OEE y trazabilidad, y cuándo conviene uno a la medida para una planta mediana del Bajío.
Equipo Tecsolt
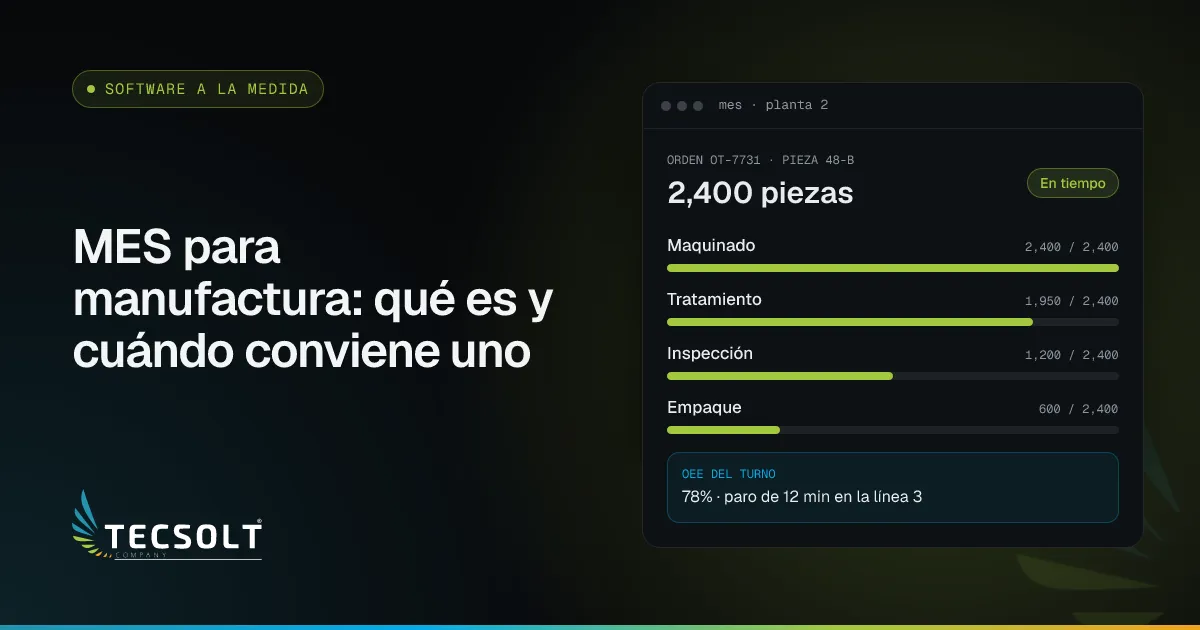
Un MES (Manufacturing Execution System) es el software que controla y registra la ejecución de la producción en piso: órdenes de trabajo por máquina o línea, piezas buenas y scrap, paros con su motivo, consumo de lotes de material e inspecciones de calidad, en tiempo real. No reemplaza al ERP: el ERP planea y administra la empresa; el MES captura lo que realmente ocurre en la línea y se lo devuelve al ERP. Para una planta mediana del Bajío, conviene cuando los datos de producción viven en papel o Excel y el ERP los recibe tarde y resumidos.
En el corredor industrial de Querétaro, Celaya, Silao, Irapuato y León conviven plantas de proveeduría automotriz y aeroespacial, plásticos y muchos otros giros de manufactura. Muchas tienen un ERP corporativo bien implementado y, aun así, el turno se reporta en una hoja de papel que alguien captura al día siguiente. Ese hueco entre la planeación y el piso es exactamente lo que cubre un MES. En este artículo te explicamos qué hace, cómo se diferencia del ERP, cómo se calcula el OEE y en qué casos tiene sentido un MES comercial o uno a la medida.
Definición rápida: un MES es la capa de software entre el ERP y las máquinas. Recibe las órdenes de producción, guía y registra su ejecución en piso (producción, paros, calidad, consumo de materiales y trazabilidad) y devuelve resultados al ERP con datos por minuto, por máquina y por turno.
¿Qué es un MES y dónde se ubica en la planta?
El estándar internacional ISA-95 ordena los sistemas de una empresa industrial por niveles. De forma simplificada:
| Nivel | Qué hace | Ejemplos de sistemas | Horizonte de tiempo |
|---|---|---|---|
| 4: negocio | Finanzas, compras, ventas, planeación de materiales | ERP (SAP, Oracle, Odoo, sistemas propios) | Días, semanas, meses |
| 3: operaciones de manufactura | Ejecución de órdenes, calidad, trazabilidad, mantenimiento, desempeño | MES | Turnos, horas, minutos |
| 2: supervisión y control | Monitoreo, control supervisorio y automatizado del proceso | SCADA, HMI, PLC, DCS | Minutos, segundos |
| 1 y 0: sensado y proceso | Sensores y actuadores que miden o modifican el proceso; el proceso físico | Sensores, válvulas, máquinas | Segundos, milisegundos |
El MES vive en el nivel 3. Su trabajo es traducir “hay que fabricar 5,000 piezas del número de parte X esta semana” (lo que dice el ERP) en “la prensa 4 corre la orden 1187 en el turno de la mañana con el lote de lámina L-2207” (lo que pasa en la planta), y registrar el resultado.
¿Cuál es la diferencia entre un MES y un ERP?
Es la confusión más común. Los dos manejan órdenes de producción y materiales, pero con propósitos distintos:
| Aspecto | ERP | MES |
|---|---|---|
| Pregunta que responde | ¿Qué debo fabricar, con qué y cuánto cuesta? | ¿Qué se está fabricando ahora, cómo va y qué salió mal? |
| Usuarios principales | Administración, compras, planeación, finanzas | Operadores, supervisores, calidad, mantenimiento |
| Granularidad | Por orden, por día | Por máquina, por turno, por pieza o lote |
| Consumo de materiales | Frecuentemente teórico (backflush por lista de materiales) | Real, por lote consumido |
| Captura | Oficina | Piso: tablets, terminales, lectores, señales de máquina |
| Calidad | Resultado final y costos de no calidad | Inspecciones en proceso, no conformidades, contención |
Si tu ERP ya tiene un módulo de producción, puede cubrir parte de esto. La pregunta práctica es: ¿tus operadores lo usan en la línea, al momento, o alguien recaptura después? Si la respuesta es lo segundo, el ERP no está funcionando como MES. En nuestra página de software para manufactura describimos con más detalle esa capa de piso y cómo se integra con SAP u otros ERP corporativos.
¿Qué funciones tiene un MES?
La organización MESA International y el propio ISA-95 describen un conjunto amplio de funciones. En la práctica, para una planta mediana importan estas:
- Gestión de órdenes de trabajo: liberación, secuencia por máquina o línea, ruta de operaciones y avance real contra el plan.
- Captura de producción: piezas buenas, scrap y retrabajo por orden, máquina, operador y turno.
- Paros: inicio, fin y motivo de cada paro, con catálogo de causas útil (no “otros”).
- Desempeño y OEE: disponibilidad, desempeño y calidad por equipo, línea y turno.
- Trazabilidad y genealogía: qué lotes de materia prima entraron en cada lote o número de serie de producto terminado.
- Calidad: planes de inspección, primera pieza, mediciones en proceso, no conformidades y acciones correctivas.
- Mantenimiento: plan preventivo por tiempo o ciclos, solicitudes de correctivo e historial por equipo.
- Gestión documental en piso: instrucciones de trabajo y hojas de ayuda visual vigentes en la estación.
No hace falta implementarlas todas al mismo tiempo. Lo que suele dar más valor primero es la combinación de captura de producción, paros y OEE, porque convierte opiniones (“la máquina 3 siempre falla”) en datos.
¿Cómo se calcula el OEE en un MES?
El OEE (Overall Equipment Effectiveness, eficiencia general de los equipos) combina tres factores:
- Disponibilidad = tiempo operando ÷ tiempo planeado de producción.
- Desempeño = (piezas producidas × tiempo de ciclo ideal) ÷ tiempo operando.
- Calidad = piezas buenas ÷ piezas producidas.
OEE = disponibilidad × desempeño × calidad.
Ejemplo hipotético para un turno de una máquina de inyección:
| Dato | Valor |
|---|---|
| Tiempo planeado | 450 minutos (turno de 8 horas menos 30 de comida) |
| Paros registrados | 45 minutos |
| Tiempo operando | 405 minutos |
| Tiempo de ciclo ideal | 0.5 minutos por pieza |
| Piezas producidas | 720 |
| Piezas buenas | 698 |
- Disponibilidad = 405 ÷ 450 = 90%
- Desempeño = (720 × 0.5) ÷ 405 = 88.9%
- Calidad = 698 ÷ 720 = 96.9%
- OEE ≈ 77.6%
El número en sí importa menos que su desglose. Un MES te dice si perdiste el OEE en paros (y cuáles, en un Pareto), en velocidad o en scrap. Para eso, el requisito es que los operadores registren cada paro con su motivo al momento, o que la máquina lo reporte sola. Un OEE calculado a fin de mes con datos reconstruidos no sirve para decidir.
¿Cómo funciona la trazabilidad por lote y serie?
La trazabilidad responde dos preguntas ante un reclamo:
- Hacia atrás: esta pieza defectuosa, ¿con qué lote de materia prima, en qué máquina, con qué molde o herramental, en qué turno y por qué operador se fabricó?
- Hacia adelante: si un lote de proveedor salió mal, ¿en qué lotes de producto terminado se usó y a qué clientes se embarcaron?
Para lograrlo, el MES etiqueta la materia prima al recibirla, registra qué lotes consume cada orden (con un escaneo al cargar la máquina) y genera la etiqueta del producto resultante con su propio lote, contenedor o número de serie. Clientes del sector automotriz y de otros sectores regulados suelen exigir esta trazabilidad y reportes de calidad con formato propio; tenerla en el sistema cambia una investigación de días por una consulta de segundos.
¿Cómo se captura la información en piso?
La captura es lo que decide si un MES funciona o se abandona. Lo que funciona en la práctica:
- Pocos toques. Escanear la orden, confirmar cantidad, elegir el motivo de paro de una lista corta. Pantallas grandes, usables con guantes.
- Dispositivos adecuados. Tablets con funda industrial, terminales fijas junto a la máquina o celulares con lector. La elección depende del ambiente (polvo, aceite, temperatura) y de la red de la planta. A veces una app móvil es mejor opción que una aplicación web, por ejemplo cuando hace falta trabajar sin conexión o usar el lector integrado del equipo; en nuestra comparación de app nativa, Flutter o PWA explicamos cómo decidirlo.
- Tolerancia a fallas de red. La captura no puede detenerse si se cae el wifi: el sistema guarda localmente y sincroniza después.
- Diseño con operadores. Las pantallas se prueban en una línea real antes de extenderlas.
- Correcciones con bitácora. Un registro cerrado solo se modifica con permiso, y queda la huella de quién y por qué.
¿Se puede integrar un MES con las máquinas?
Sí, y es lo que más reduce la captura manual. Las opciones más comunes:
- Protocolos industriales. Muchas máquinas y PLC modernos exponen datos por OPC UA, Modbus TCP u otros protocolos. El MES lee contadores de ciclos, estado (corriendo, paro, falla) y parámetros de proceso.
- MQTT y pasarelas IoT. Un equipo intermedio en la planta lee señales de las máquinas y las publica para que el MES las consuma, sin exponer la red de control.
- Sensores agregados. En máquinas antiguas sin comunicación, un sensor de ciclos o de corriente indica cuándo la máquina trabaja.
La estrategia sensata es empezar con captura manual bien diseñada y automatizar después las máquinas con más volumen o más paros. Integrar todas desde el inicio encarece y retrasa el proyecto sin necesidad. Cualquier conexión con la red de control debe acordarse con tu área de TI y mantenimiento, con la red de planta segmentada de la red de oficina.
La otra integración clave es con el ERP: lectura de órdenes y listas de materiales, y envío de producción, consumos y scrap. Se hace por API o intercambio de archivos programado, según lo que permita tu ERP corporativo.
¿MES comercial o MES a la medida?
Existen MES comerciales sólidos, de fabricantes de automatización y de software industrial, y plataformas de aplicaciones de piso configurables. Son la mejor opción en varios casos:
- Tu corporativo ya estandarizó un MES y la planta debe usarlo.
- El proceso es muy regulado (farmacéutico, dispositivos médicos) y el producto ya trae funciones y validaciones de ese sector.
- Tienes un equipo de TI o de ingeniería con tiempo para configurarlo y mantenerlo.
- Necesitas la mayoría de los módulos del MES desde el principio.
Un MES a la medida, o mejor dicho una capa de piso a la medida, tiene sentido cuando:
- La planta es mediana y necesita pocas funciones bien hechas: producción, paros, OEE, trazabilidad y calidad.
- El proceso tiene particularidades que en un producto comercial requieren mucha configuración o desarrollos adicionales.
- Quieres que el código y los datos sean de tu empresa, sin licencias por usuario o por máquina que crecen con la planta.
- Necesitas integrarte con un ERP que no es de la misma familia que el MES comercial.
| Criterio | MES comercial | MES a la medida |
|---|---|---|
| Arranque | Rápido si el proceso encaja en el producto | Requiere análisis, se entrega por etapas |
| Funciones | Muy amplias, muchas no se usan | Solo las que la planta necesita |
| Costo recurrente | Licencias y soporte del fabricante | Hosting y mantenimiento |
| Ajustes | Por configuración; lo no previsto cuesta | Se adapta al proceso |
| Propiedad | Del fabricante | Del cliente |
Si estás comparando en general software comercial contra desarrollo propio, nuestras guías de ERP a la medida frente a ERP comercial y SAP Business One frente a un ERP a la medida aplican la misma lógica de costo total y ajuste al proceso.
El contexto del Bajío
El Bajío concentra perfiles de planta muy distintos, y eso cambia las prioridades del MES:
- Querétaro: proveeduría aeroespacial y automotriz, sectores donde los clientes suelen pedir trazabilidad y documentación de calidad. Revisa nuestra página de desarrollo de software en Querétaro.
- Celaya: autopartes y otros giros de manufactura; en líneas de alto volumen, el OEE y el control de paros suelen ser la prioridad. Más en desarrollo de software en Celaya.
- Silao: proveeduría automotriz y logística alrededor de Guanajuato Puerto Interior, donde la trazabilidad y el etiquetado con formato del cliente suelen ser requisito. Ver desarrollo de software en Silao.
- Irapuato: proveeduría automotriz y otros giros de manufactura; donde hay procesamiento de alimentos, la trazabilidad por lote suele ser la prioridad. Ver desarrollo de software en Irapuato.
- León: calzado, curtiduría y proveeduría, donde el concepto se adapta a lotes por corrida de tallas; lo explicamos en software de producción para calzado.
Cómo implementar un MES sin detener la línea
- Diagnóstico. Qué se captura hoy, en qué formato, quién lo usa y qué decisiones se toman con eso.
- Línea piloto. Órdenes, producción, scrap y paros en una línea, con operadores reales. Se valida que la captura funcione en el turno de noche, no solo en la demostración.
- OEE y tableros. Pantallas de piso y reportes para supervisores y gerencia.
- Trazabilidad y calidad. Etiquetado, consumo de lotes, inspecciones y no conformidades.
- Integración. Conexión con el ERP y, después, con las máquinas que más lo justifiquen.
- Despliegue. Extensión a las demás líneas, una a la vez.
El costo depende de las funciones, el número de líneas y estaciones, las integraciones y el nivel de disponibilidad que exige la planta; en cuánto cuesta un software a la medida detallamos esos factores.
Cómo te ayuda Tecsolt
Desarrollamos software a la medida desde junio de 2017 y hemos terminado más de 100 proyectos. Somos un equipo 100% remoto con base en León, Guanajuato. Alojamos los sistemas principalmente en Google Cloud, y el código y los accesos quedan a nombre de tu empresa.
Si quieres revisar qué captura hoy tu planta, dónde se pierde la información y por qué línea conviene empezar, agenda una reunión con nuestro equipo.
Preguntas frecuentes
¿Qué es un MES en manufactura?
Un MES (Manufacturing Execution System, sistema de ejecución de manufactura) es el software que controla y registra lo que pasa en el piso de producción: qué orden corre en cada máquina, cuántas piezas buenas y malas salen, por qué se detuvo una línea y qué lote de material se consumió. Se ubica entre el ERP, que planea, y las máquinas, que ejecutan.
¿Cuál es la diferencia entre un MES y un ERP?
El ERP administra la empresa: finanzas, compras, ventas, planeación de materiales y costos, normalmente con datos por día o por orden. El MES administra la ejecución en planta, con datos por minuto, por máquina y por turno. Lo habitual es que convivan: el ERP manda las órdenes y el MES devuelve producción, consumos y scrap.
¿Cómo se calcula el OEE?
El OEE (eficiencia general de los equipos) se calcula multiplicando disponibilidad por desempeño por calidad. Disponibilidad es el tiempo operando entre el tiempo planeado; desempeño, las piezas producidas entre las que se podían producir a velocidad ideal en ese tiempo; calidad, las piezas buenas entre las totales.
¿Una planta mediana necesita un MES?
No siempre un MES completo, pero sí la capa de piso que resuelve: captura de producción y paros en tiempo real, trazabilidad por lote y registros de calidad. Si hoy esos datos viven en papel o en Excel y el ERP los recibe tarde y resumidos, vale la pena empezar por una línea piloto con esas funciones.
¿Es mejor un MES comercial o uno a la medida?
Un MES comercial conviene cuando tu corporativo ya lo estandarizó, cuando el proceso es muy regulado y el producto ya trae validaciones del sector, o cuando tienes equipo de TI para configurarlo. Uno a la medida conviene cuando la planta es mediana, el proceso es particular y necesitas pocas funciones bien hechas, integradas con tu ERP actual.
¿Un MES se puede conectar a las máquinas?
Sí, cuando las máquinas o sus PLC exponen datos por protocolos como OPC UA, Modbus o MQTT, o mediante un equipo intermedio que lea contadores y señales. Con eso se capturan ciclos y paros sin intervención del operador. En máquinas antiguas se puede empezar con captura manual en tablet e instrumentar después.
- #mes
- #manufactura
- #oee
- #trazabilidad
- #bajío
- #industria 4.0